

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Začiatkom tohto roka jeden európsky výrobca čerpadiel odmietol 3 000 lisovaných oceľových krytov motora po 240-hodinovom teste soľným postrekom. Vŕtanie statora, medzery medzi rebrami a vrecko za káblovou priechodkou vykazovali červené hrdzavé čiary, zatiaľ čo vonkajšie plochy vyzerali bezchybne. Striekacia kabína pokryla každý povrch, ktorý pištoľ videla, a minula každý povrch, ktorý nemohla.
Výsledkom je jednotný, pevne spojený film, ktorý prekonáva základný náter nanesený striekaním, pokiaľ ide o odolnosť proti soľnému postreku, pokrytie hrán a využitie materiálu. Nižšie uvedené časti pokrývajú fázy procesu, čísla, ktoré je potrebné vložiť do RFQ, a body auditu, ktoré oddeľujú riadenú linku e-coat od namáčacej nádrže s ambíciami.
Prečo je elektroforetický povlak určený pre oceľové kryty motorov
E-coat je určený pre kryty motorov, pretože korózia začína vo vnútri, nie vonku. Vývrt statora zaznamenáva kondenzáciu v každom tepelnom cykle: motor sa počas pracovného cyklu zahrieva, potom sa ochladzuje a nasáva vlhký vzduch do dutiny krytu. Keď vlhkosť sadne na nepotiahnutý otvor, vytvorí sa červená hrdza a uvoľnené častice oxidu migrujú smerom k ložiskovej komore a vzduchovej medzere rotora.
Elektroforetický povlak odstraňuje túto hlavnú príčinu: elektrické pole vťahuje farbu do otvoru, za napínacie rebrá a pozdĺž zvarového švu, pričom drží hrúbku filmu v rozmedzí približne 5 mikrónov naprieč dielom. Aplikácia nástrekom sa medzi plochými plochami a hranami kýva o 20-40 mikrónov.
Typická oceľová skriňa motora v rozsahu vŕtania 100-160 mm je najlepšou základnou kvalifikáciou pre e-coat, pretože pomer dĺžky diery k priemeru zodpovedá väčším priemyselným rámom.
Štvorfázový proces E-Coat: Od predbežnej úpravy po vytvrdzovanie
Každá porucha e-povlaku – pľuzgiere, dierky, slabá priľnavosť – sa týka jednej zo štyroch fáz procesu. Kryt môže prejsť vizuálnym auditom a stále zlyhať v teréne, ak sa vodivosť kúpeľa na predúpravu posunie mimo jeho okno.
- Predúprava. Alkalické odmasťovanie odstraňuje pečiatkovacie oleje, nasleduje protiprúdové oplachy a konverzný náter zinkofosfátu alebo zirkónia. Vodivosť konečného plákania pod 5 mikrosiemens/cm je prijateľný limit.
- Ponorenie. Kryt je ponorený do kúpeľa, typicky 18-22 percent pevných látok pre katódový epoxid. Jednosmerné napätie 150-300 V ukladá fóliu; čas pod napätím reguluje hrúbku približne 1,5-2,5 mikrónov za sekundu.
- Oplach ultrafiltráciou. Ultrafiltračné oplachy s uzavretou slučkou obnovujú farbu a umývajú nevytvrdnutý film bez jeho rozpustenia. Zablokovaná membrána sa prejaví ako ťahavé škvrny a stúpajúca vodivosť kúpeľa.
- Vyliečiť. Film zosieťuje pri teplote 170 až 180 °C počas 20 až 30 minút. Undercure zanecháva jemný film; prepečením skrehne polymér.
| Etapa | Kľúčový ovládací parameter | Režim zlyhania, ak je mimo špecifikácie |
| Predúprava | Vodivosť konečného plákania pod 5 mikrosiemens/cm | Zlá priľnavosť, delaminácia filmu |
| Ponorenie | Sušina kúpeľa 18-22 percent, napätie 150-300 V DC | Dierky, nerovnomerná tvorba filmu |
| UF opláchnutie | Rovnováha prietoku a tlaku permeátu | Vyťahujúce sa škvrny, znečistenie kúpeľa |
| Vyliečiť | Teplota kovu 170-180 °C počas 20-30 min | Mäkký film alebo skrehnutie pri prepálení |
Hrúbka filmu, normy a čo by mal kupujúci špecifikovať
Špecifikujte minimálnu vrstvu filmu 18-25 mikrónov na vonkajších plochách, 10-15 mikrónov vo vnútri otvorov a overte priľnavosť soľným sprejom a krížovým šrafovaním. Každý cieľ nižšie je spárovaný s jeho testovacím štandardom.
Rovnaké normy platia pre všetky veľkosti. Ťažkostenné puzdrá nad vŕtaním 260 mm vyžadujú filmové mapovanie po celej dĺžke otvoru; uhol úkosu na prírube je miesto, kde sa najskôr objavia chyby hrúbky.
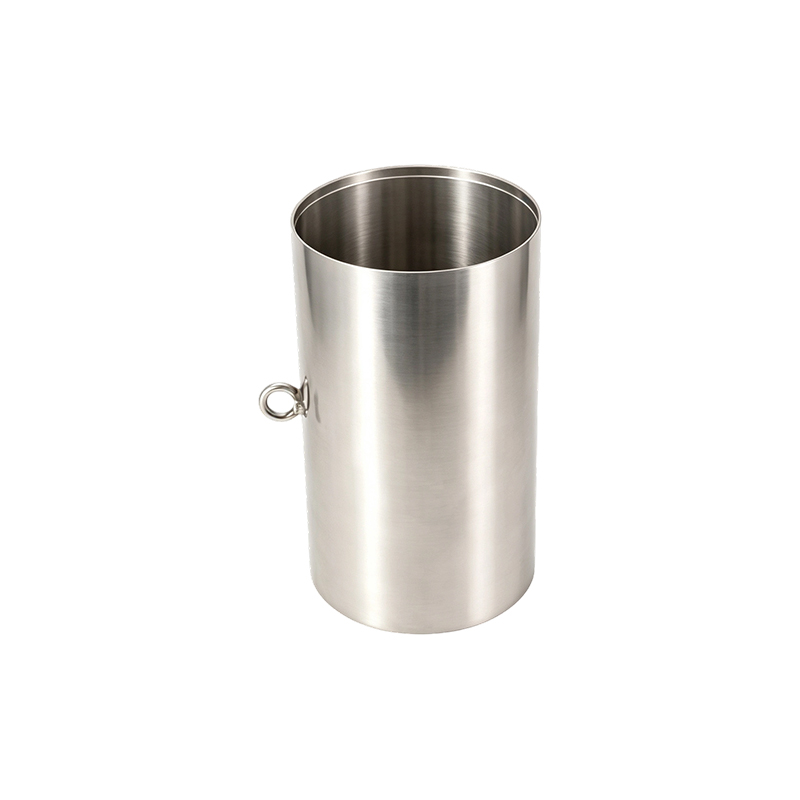
 343 mm ID ťažký stenový kryt motora so základňou a zváraným zdvíhacím okom Toto puzdro navrhnuté pre extra veľké priemyselné motory ponúka hrúbku steny 6 mm, zváranú svorkovnicu a montážnu pätku pre stabilnú podporu v náročných aplikáciách, ako je ťažba a lodný pohon. Zobraziť produkt →
| Nehnuteľnosť | Cieľová hodnota | Testovacia metóda |
| Hrúbka suchého filmu | 18-25 mikrónov vonkajší; Minimálne 10 mikrónov vo vývrte | Vírivý prúd podľa ISO 2808 |
| Priľnavosť krížového šrafovania | Žiadne odstraňovanie vo vzdialenosti 0 mm | ASTM D3359 |
| Soľný sprej červená hrdza | Žiadna červená hrdza pred 240 hodinami | ASTM B117 |
| Tvrdosť ceruzky | 2H minimálne | ASTM D3363 |
Nižšie uvedená mapa pochádza zo zváraného puzdra s priemerom 140 mm na riadenej katódovej epoxidovej linke:
Ak je otvor opracovaný po potiahnutí, hodnoty filmu majú nulový vplyv na tolerancie lisovaného uloženia. Ak je potiahnutý otvor lícujúcim povrchom, odpočítajte nameraný film od tolerancie a vykonajte skúšku lisovania s potiahnutými vzorkami.
Výber živice pre E-Coat krytu motora: Epoxid, akryl alebo hybrid
Špecifikujte katodický epoxid ako predvolený, akrylový len vtedy, keď je farebná alebo UV stálosť tvrdou požiadavkou, a hybridné systémy, keď jedna rada musí spĺňať korózne aj kozmetické ciele.
Najlepšia odolnosť proti korózii a priľnavosť; dostupné len v čiernej a tmavosivej farbe. Používa sa približne v 90 percentách aplikácií krytu motora, pretože prechádza 240 hodinovým soľným sprejom s hrúbkou 20 mikrónov.
Lepšia stálosť UV žiarenia a farby s vyšším leskom, ale nižším koróznym účinkom. Vyberá sa, keď kryt zostane viditeľný bez vrchného náteru, zvyčajne v motoroch spotrebičov.
Stredná korózia a farebný výkon. Používa sa, keď jedna pec spracováva zmiešané časti a linka nemôže prevádzkovať dve chemické kúpeľa.
Pre silnostenné oceľové kryty motorov vystavené chemikáliám a cestnej soli, elektroforetický povlak krytu motora špecifikovaná je zvyčajne katódová epoxidová vrstva s hrúbkou 25-30 mikrónov s výsledkami soľného spreja nad 400 hodín. Motory čerpadiel na mokré použitie používajúce telesá z oceľových rúr sa riadia rovnakým pravidlom; telo tuby nemá žiadne ostré hrany, takže fólia zostáva po obvode rovnomerná.
 Teleso motora z bezšvíkových oceľových rúr s priemerom 127 mm Toto puzdro je precízne vyrobené z bezšvíkových oceľových rúr s hrúbkou steny 7,9 mm a poskytuje vynikajúcu štrukturálnu tuhosť a odolnosť proti únave, ideálne pre náročné priemyselné nastavenia vyžadujúce odolnosť a torznú pevnosť. Zobraziť produkt →
Elektroforetické lakovanie vs. práškové lakovanie: Čo sa mení pre kupujúceho
E-coat vyhráva na vnútornom pokrytí a jednotnosti filmu; prášok vyhráva na vonkajšej vrstve filmu, odolnosti proti nárazu a farebnej škále. Na krytoch motora sú tieto dva často kombinované.
- Ponorenie reaches every internal cavity
- 15-25 mikrónový film, rovnomerný do 5 mikrónov
- Vynikajúce krytie okrajov a zvarových švov
- Využitie materiálu asi 95 percent
- Úzka farebná škála: čierna a tmavošedá
- Sprej, pokrytie len priamou viditeľnosťou
- 60-120 mikrónový film pre odolnosť proti nárazu
- Hrubý, odolný vonkajší povrch
- Prestriekanie znižuje účinnosť
- Široký rozsah farieb a textúr
Bežným vzorom je základná vrstva e-coat plus práškový vrchný náter na exponovanej vonkajšej strane: diera dostane úplnú ochranu proti korózii a vonkajšia strana získa hrubšiu, farebne zhodnú povrchovú úpravu odolnú voči poškriabaniu.
Kontrola linky dodávateľa E-Coat pred objednávkou
Skontrolujte kúpeľ, nie brožúru. Požiadajte o protokoly titrácie, záznamy o vodivosti a filmové mapy za posledných 30 dní výroby; považovať osvedčenie o jednom soľnom spreji za dokumentáciu, nie za dôkaz.
Výrobca ako Jiangsu Yufeng Electric Co., Ltd., ktorý prevádzkuje celý proces od tvárnenia ocele po povrchovú úpravu v jednom závode, môže dokumentovať históriu kúpeľa a predúpravy pre každý výrobný deň.
- Záznamy o chémii predúpravy: záznamy o koncentrácii fosforečnanu alebo zirkónu a kalu
- Vodivosť konečného plákania pod 5 mikrosiemens/cm
- Pevné látky v kúpeli, pH, teplota a vodivosť sú vynesené za posledných 30 posunov
- Mapy hrúbky filmu na výrobných krytoch s údajmi o otvoroch a rebrách
- Teplotný profil vytvrdzovania: požadovaná hodnota, rýchlosť pásu a teplotné záznamy kovu
- Soľný sprej a správy o priľnavosti z tej istej kúpeľovej chémie, ktorou sú poháňané vaše diely
Kontrolovaná čiara udržuje hrúbku filmu Cpk nad 1,33. Nekontrolovaná linka sa medzi jednotlivými šaržami kýva o 10 mikrónov alebo viac a tieto výkyvy priamo korelujú s vrátením záruky vo vlhkom prostredí alebo pri umývaní.
Často kladené otázky
Ako dlho chráni elektroforetický povlak kryt motora?
Vo vnútorných priestoroch 20-25 mikrónový katódový epoxidový e-povlak na riadne predupravenom oceľovom kryte zabraňuje červenej hrdzi po 240 hodinách v ASTM B117 a roky v interiéri. Vonkajšie alebo umývacie práce vyžadujú hrubší film alebo práškový vrchný náter.
Ovplyvňuje e-povlak tolerancie lisovaného uloženia na otvore statora?
Ak je otvor opracovaný po potiahnutí, e-coat nemá žiadny vplyv na lícovanie. Ak je potiahnutý otvor lícujúcim povrchom, odpočítajte 10-15 mikrónovú vrstvu od tolerancie a vykonajte skúšku lisovania s potiahnutými vzorkami.
Je možné použiť e-povlak na kryty motora z nehrdzavejúcej ocele?
E-coat priľne k nehrdzavejúcej oceli po predbežnej úprave, ale zriedka sa špecifikuje na krytoch motora 304, pretože kov už odoláva korózii. Používa sa len vtedy, keď sa vyžaduje galvanické oddelenie, farba alebo jednotná povrchová úprava.
Čo pridáva e-povlak k cene oceľového krytu motora?
Na kryte s otvorom 100-160 mm pridáva e-coat 3-8 percent k nákladom na diel v závislosti od objemu, hrúbky fólie a toho, či linka beží vo vlastnej réžii. Využitie materiálu takmer 95 percent ho udržuje pod úrovňou základného náteru aplikovaného striekaním.
 Previous