

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Keď v roku 2026 prejde nákres krytu motora cez inžiniersky stôl, len zriedka vyzerá ako obyčajný valec zobrazený v starších katalógoch. V zozname revízií sú často menované tri veci: vzor konzoly, ktorý sa zhoduje s robotickou montážnou bunkou, kapsa chladiaceho kanála, kde býval rovný otvor, a tolerancia, ktorá núti obrábacie centrum namiesto sústruhu. Tieto požiadavky nie sú ojedinelé prípady. Pochádzajú z trendy dizajnu krytu motora ktoré sa presunuli z programov EV do priemyselných pohonov, domácich spotrebičov a špeciálneho vybavenia.
Pre výrobcu, akým je Jiangsu Yufeng Electric Co., Ltd., ktorý dodáva telesá z ocele a nehrdzavejúcej ocele s vnútorným priemerom od 29,6 mm do 343 mm, tieto trendy rozhodujú o tom, ktoré výkresy budú citované a aké nástroje budú vyrobené. Nižšie uvedené časti rozdeľujú štyri trendy, ktoré sa s najväčšou pravdepodobnosťou objavia v novom motorovom programe.
Trendy dizajnu krytu motora: Od univerzálnych krytov až po montáž špecifickú pre aplikáciu
Najjasnejším trendom v dizajne krytu motora je koniec univerzálneho krytu: kryty sú teraz prispôsobené na jedno montážne usporiadanie namiesto toho, aby boli vyrezané z bežnej rúrky.
Dizajnéri špecifikujú rámy namontované na konzole pre čerpadlá a dúchadlá, kryty namontované na nohách pre reduktory a kompresory a kombinácie prírub s pilotným registrom pre motory namontované na čelnej strane. Tento posun posúva rozsah výroby smerom nahor. Dodávateľ krytu už nemôže dodávať obyčajnú rúrku; musí opracovať čelá konzol, vyvŕtať otvory pre kolíky a overiť rovinnosť pätky podľa výkresu rozhrania zákazníka. v dôsledku toho rámy motorov namontované na konzole a nožové škrupiny sa stali skôr samostatnými produktovými radmi než možnosťami na generickom rade.
Jedným z praktických príkladov je 140 mm kryt pre pohon čerpadla, ktorý nesie dve opracované konzoly. Rozstup medzi konzolami, výška čela a rovnobežnosť sa kontrolujú na CMM predtým, ako prvá vzorka opustí továreň.
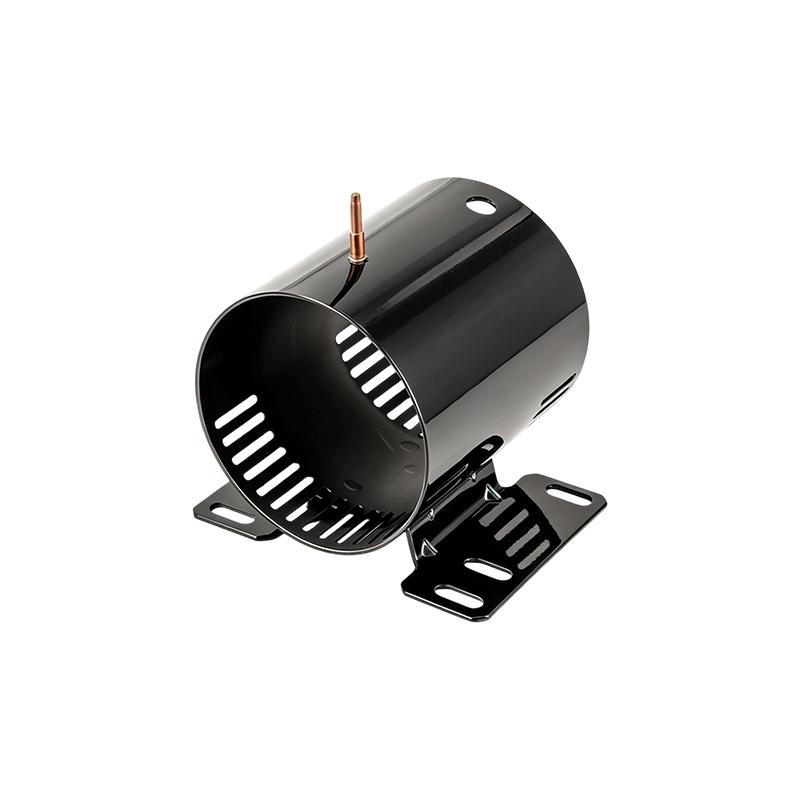
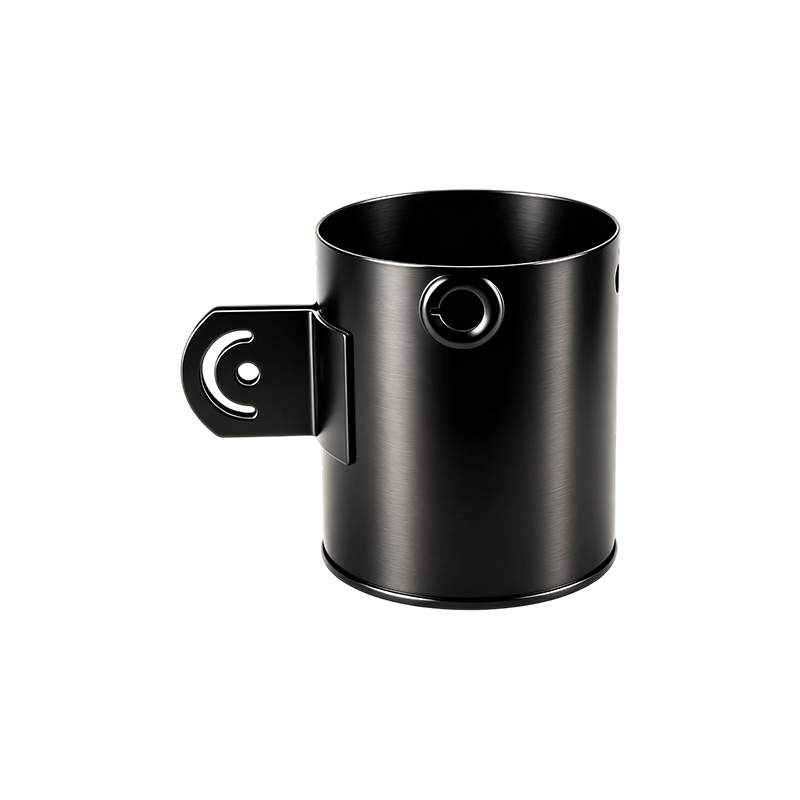 Oceľová skriňa motora s dvoma privarenými konzolami pre pohony čerpadiel Toto puzdro s vnútorným priemerom 140 mm s dvoma privarenými montážnymi konzolami je po zváraní opracované, aby sa zachoval rozstup, rovnobežnosť a výška čela, čím sa zaisťuje spoľahlivé upevnenie pohonných jednotiek čerpadla. Zobraziť produkt →
Keď sú konzoly zvárané, vstup tepla môže vytiahnuť opracované plochy z paralelnej polohy. Dodávateľ, ktorý obrába po zváraní, a nie predtým, tieto tolerancie spoľahlivo dodržiava v celej dávke.
Bežné montážne vzory na vyhodnotenie
- Bočná montáž konzoly so závitovými alebo priechodnými otvormi pre kompaktné motory čerpadiel a dúchadiel
- Montáž na plochú základňu so štrbinovými otvormi pre vibračné podložky a koľajnicové systémy
- Montáž na prírubu s vodiacim registrom a kružnicou skrutiek pre čelné zostavy motora
Merateľný výsledok: kryt s opracovanými plochami konzoly môže skrátiť čas podložiek zostavy motora z minút na sekundy a zároveň odstrániť jeden zdroj nesúosovosti rotora a záťaže z procesu.
Trendy dizajnu krytu motora: Tepelný manažment sa stáva úlohou bývania
Tepelný manažment je najrýchlejšie sa meniacim trendom dizajnu krytu motora, pretože kryt je teraz navrhnutý ako výmenník tepla, nie ako ochranný kryt.
Keďže sa motory zmenšujú pri rovnakom výkone, kryt musí odoberať viac tepla na štvorcový centimeter povrchu. Toto prepisuje geometriu tromi spôsobmi: hlbšie rebrá, integrované chladiace plášte a vzduchové priechody opracované do steny. V oceľových krytoch tepelná vodivosť materiálu nemôže konkurovať hliníku, takže dizajnéri to kompenzujú povrchovou plochou a reguláciou prúdenia vzduchu. Nižšie uvedená tabuľka ukazuje, prečo je geometria plutvy dôležitá.
Uhlíková oceľ vedie teplo pri asi 50 W/(mK), čo je zhruba štvrtina 205 W/(mK) u hliníka. Nerezová oceľ klesá na 16. Oceľové puzdro s vysokými rebrami a usmerneným prúdením ventilátora môže stále spĺňať tepelné ciele, najmä vo vnútorných priemyselných prostrediach, kde odolnosť proti nárazu a náklady prevažujú nad hmotnosťou.
Ďalším podceňovaným problémom je uniformita. Puzdro s asymetrickými rebrami alebo jednoduchým axiálnym priechodom vzduchu vytvára horúce miesto na opačnej strane, čo skracuje životnosť izolácie vinutia. Priama odpoveď pre kupujúcich: požiadajte o správu o tepelnej simulácii pred prvým článkom, nie po ňom.
Odolnosť proti korózii sa presúva do výberu materiálu
Odolnosť proti korózii je teraz rozhodnutím o výbere materiálu v dizajne krytu motora, nie dodatočným nápadom lakovne.
Spracovanie potravín, chemické čerpadlá, pobrežné HVAC a niektoré miesta pod kapotou elektrických vozidiel špecifikujú kryty z nehrdzavejúcej ocele, pretože korózia hrán na lakovaných výrezoch a otvoroch pre skrutky sa v týchto prostrediach objaví v priebehu niekoľkých mesiacov. Stupeň 304 je základná línia; trieda 316 je vyhradená pre aplikácie s vysokým obsahom chloridov, hoci je menej bežná v krytoch kvôli nákladom na obrábanie.
Zváranie nerezových krytov vyžaduje riadený prívod tepla. 139 mm puzdro 304SS zrolované z plechu si musí po zmrštení zvaru udržať kruhovitosť otvoru; prípravky a definovaná postupnosť zvarov udržujú vnútorný priemer v tolerancii.
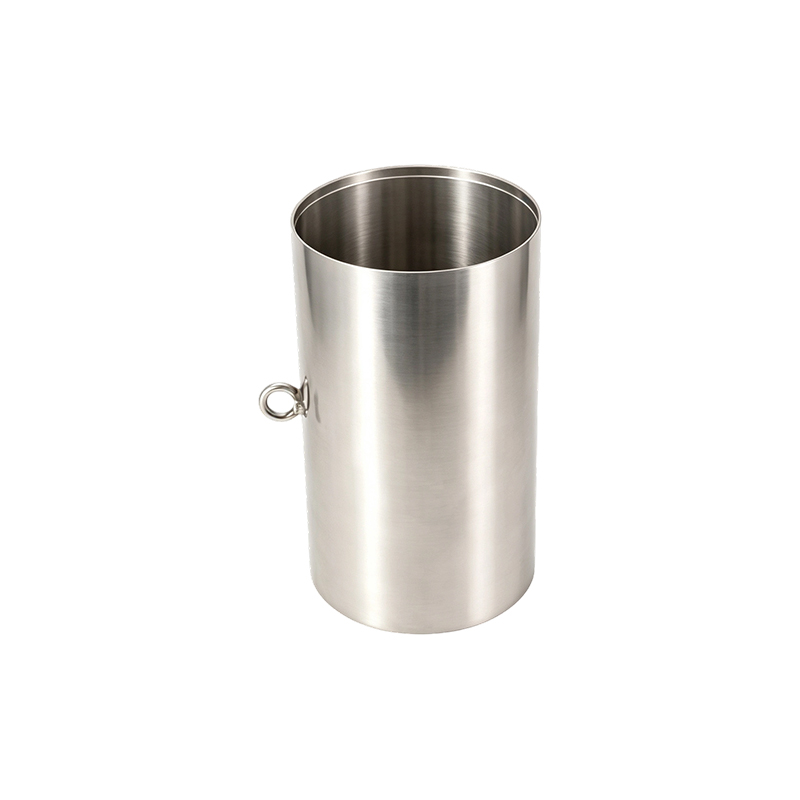
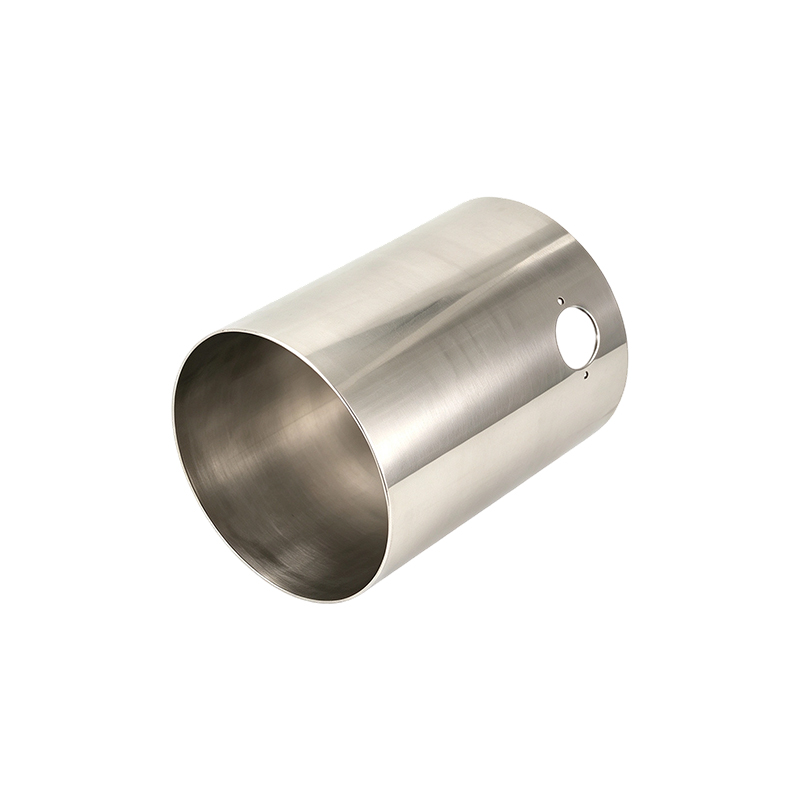 Zváraný kryt motora 304SS s riadeným tepelným príkonom Toto 139 mm puzdro z nehrdzavejúcej ocele musí po zváraní zachovať kruhovitosť otvoru; riadený prívod tepla a príslušenstvo sú nevyhnutné a špecifikácia kritérií prijatia soľnej mlhy na výkresoch zabraňuje poruchám v teréne. Zobraziť produkt →
Konštruktéri by mali do výkresu zapísať normu akceptácie korózie, napríklad hodiny soľnej hmly alebo trvanie vystavenia vlhkosti. Bez toho dodávatelia predvolia kozmetickú pasiváciu a kryt môže zlyhať na poli na lakovaných hranách.
Automatizované montážne linky určujú nové trendy dizajnu krytu motora
Automatizované lisovacie a vytyčovacie linky určujú nové trendy v dizajne krytu motora tým, že vyžadujú opakovateľnú geometriu otvoru v mierke.
Keď je rotor vtlačený do puzdra, tolerancia otvoru určuje, či sa lis zastaví pri správnej sile alebo odmietne podzostavu. Bežné požiadavky na malé laminátové motory teraz zahŕňajú kruhovitosť otvoru do 0,03 mm a pravouhlosť čela do 0,05 mm. Pre 2,0 mm lisované oceľové puzdro sa táto presnosť dosahuje výberom procesu: presná vyvrtávacia tyč, meranie vzduchu a štatistické riadenie procesu.
Väčšie kryty presúvajú výzvu na upevnenie. Oceľové puzdro z hrubostennej ocele s vnútorným priemerom 260 mm so základňou si zachováva svoju geometriu iba vtedy, ak je základňa pred vŕtaním upnutá a uvoľnená, keď dielec dosiahne izbovú teplotu.
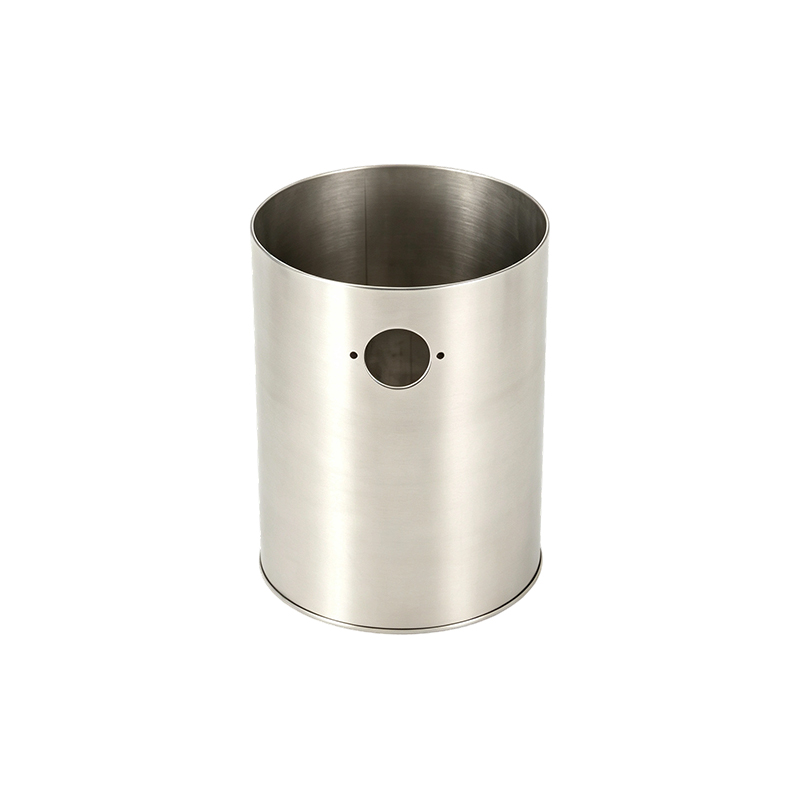
 Ťažkostenný kryt motora so základňou pre vysokovýkonné aplikácie S otvorom 260 mm a hrúbkou steny 5 mm je toto puzdro odolné voči krútiacemu momentu a nárazom. Správne upnutie pred vŕtaním a overenie kruhovosti vývrtu a rovinnosti základne sú rozhodujúce pre automatizovanú montáž. Zobraziť produkt →
Zváracie upínadlá tiež chránia kryt počas bodového zvárania; dobrý prípravok môže byť rozdiel medzi 0,05 mm okrúhlym otvorom a 0,12 mm oválnym po ochladení. Kupujúci by si mali vyžiadať správu o overení rozmerov, ktorá oddeľuje kruhovitosť otvoru, rovnobežnosť čela konzoly a rovinnosť základne. Jedna linka „priemer OK“ už na automatizovanú montáž nestačí.
Čo znamenajú tieto trendy v oblasti krytov motora pre obstarávanie motorov
Pre výrobcov motorov menia trendy dizajnu krytu motora otázky kladené vo fáze RFQ, nielen výkresy.
Schopnosť procesu dodávateľa je dôležitejšia ako katalógová stránka. Puzdro s integrovanou montážou a tepelnými prvkami nesie procesné riziko, ktoré obyčajný valec nikdy nemal. To je miesto, kde sa interný reťazec lisovania, zvárania, obrábania a povrchovej úpravy vypláca: menej odovzdávania, rýchlejšie iterácie prípravku a kratší reakčný čas.
| Trend | Čo sa zmenilo | Akcia obstarávania |
| Integrovaná montáž | Konzoly a pätky opracované podľa výkresu prípravku | Pošlite výkres prípravku s RFQ |
| Tepelná architektúra | Rebrá a chladiace kanály sa stávajú súčasťou krytu | Pred prvým článkom si prečítajte správu o tepelnej simulácii |
| Nerezový materiál | Zvyšujú sa náklady na zváranie a obrábanie | Definujte hodiny soľného postreku a triedu materiálu |
| Prísnejšie tolerancie | Okrúhlosť a rovnobežnosť riadená v mierke | Vyžadovať údaje SPC s PPAP |
Tri žiadosti, ktoré oddeľujú informovaných kupujúcich
- Požiadajte o poradie obrábania vrátane spôsobu upnutia krytu počas vyvrtávania.
- Požiadajte o správu prvého článku s údajmi CMM pri uvedenej tolerancii.
- Pred rezaním výrobných nástrojov si vyžiadajte výsledky testov soľného postreku alebo vlhkosti.
Často kladené otázky
Čo je kryt motora?
Kryt motora je konštrukčný plášť, ktorý podporuje zostavu statora a rotora, chráni vnútorné komponenty, prenáša teplo do okolitého vzduchu a poskytuje montážne rozhrania pre poháňaný stroj.
Aký materiál je najlepší pre kryt motora?
Uhlíková oceľ je predvolená pre väčšinu priemyselných motorov kvôli tuhosti, zvárateľnosti a cene. Nehrdzavejúca oceľ sa stáva správnou voľbou, keď sa vyžaduje odolnosť proti korózii, a hliník je vhodný pre aplikácie, kde hmotnosť a tepelná vodivosť prevažujú nad materiálovými nákladmi.
Aká tolerancia je štandardná pre vŕtanie krytu motora?
Pre malé až stredné motory sú v súčasných prehľadoch dizajnu bežné kruhovitosť otvoru 0,03 až 0,05 mm a priemer otvoru v rámci H7. Väčšie hrubostenné kryty často pracujú s hrúbkou 0,05 až 0,08 mm, v závislosti od procesu montáže lisovaním.
Ako ovplyvňujú trendy dizajnu krytu motora dodaciu dobu?
Integrované montážne prvky a tepelné overenie pridávajú kroky obrábania a kontroly, takže puzdro riadené trendom zvyčajne trvá dlhšie ako obyčajná rúrka. Výrobca krytov, ktorý interne riadi lisovanie, zváranie a obrábanie, si môže väčšinu tohto nárastu ponechať vo fáze nástrojov a prvého výrobku.
 Previous