

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Ťahaný oceľový plášť s vnútorným priemerom 140 mm môže každých pár sekúnd opustiť lisovaciu linku a práve toto tempo je dôvodom, prečo výrobcovia zariadení a priemyselných motorov špecifikujú kontinuálne lisovanie krytu motora pre svoje programy s najvyšším objemom. Namiesto presúvania polotovarov medzi samostatnými lismi vedie súvislá linka zvinutý pás cez viacpolohovú progresívnu matricu, kde vyrezávanie, ťahanie, preťahovanie, prepichovanie a orezávanie prebieha ako jedna koordinovaná sekvencia. Pre nákupný tím rozhoduje táto voľba o cene za diel, o spoľahlivosti dodávky a o tom, či desaťtisícový kryt meria rovnako ako prvý z nástroja.
Čo vlastne zahŕňa kontinuálne razenie krytu motora
Nepretržité razenie je skôr problémom choreografie, skôr než problémom sily. Lis dodáva tonáž, ale o tom, či je puzdro okrúhle, rovné a opakovateľné pri rýchlosti, rozhoduje rozloženie pásu, systém podávania a lisovacie stanice. Každá stanica vykoná jednu operáciu a nosný pás ich spojí, takže medzi zásahmi nič neunáša.
Pri typickom bývaní sa stanice rozpadajú takto:
Tolerancie a veľkosť okien, ktoré môžete reálne držať
Dobre udržiavaná progresívna línia drží variáciu vnútorného priemeru na niekoľko stotín milimetra, keď je do matrice zabudovaná kalibračná alebo žehliaca stanica a opracované ložiskové sedlá môžu ďalej dotiahnuť kritické rozmery. Čo by si však kupujúci mali najskôr skontrolovať, nie je tabuľka tolerancií, ale okno veľkosti, pretože cesta tvarovania stanovuje limity pred rezaním akéhokoľvek nástroja.
Hlboké ťahanie z plechu ekonomicky pokrýva malé a stredné škrupiny, a preto je väčšina programov spotrebičov a priemyselných pohonov umiestnená v tomto okne. Ťažšie steny a väčšie priemery sa pohybujú smerom k rúre alebo vyrobenej konštrukcii. Pre širšie rámcovanie nákupného rozhodnutia, náš oceľový kryt motora sprievodca prechádza úplnou logikou výberu.
| Výrobná cesta | Typické ID okno | Stena a konštrukcia | Najlepšie sedí |
| Ťahaná oceľová škrupina na progresívnej línii | 29,6 až 160 mm | Plechová stena; základne, konzoly alebo navarené flexibilné prvky | Spotrebičské a priemyselné hnacie motory |
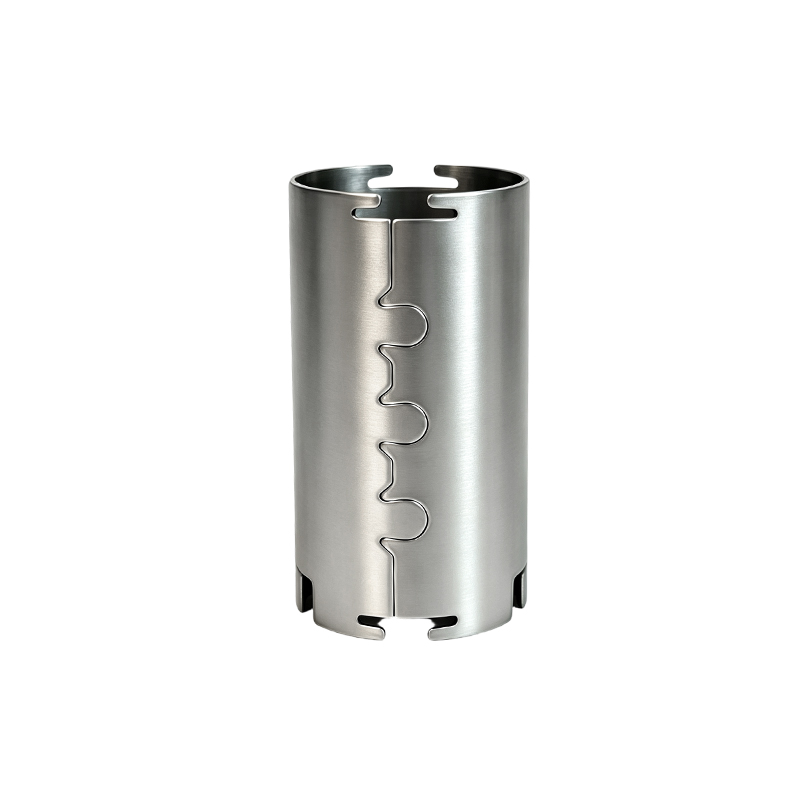
| 304 nerezová ťahaná škrupina | 139 až 180 mm | Plechová stena odolná voči korózii | Umývanie, jedlo a outdoorové vybavenie |
| Ťažkostenný oceľový plášť so základňou | 260 až 343 mm | Hrubá stena so zváranou základňou | Veľké priemyselné a špeciálne zariadenia |
| Teleso z oceľovej rúry | 113 až 127 mm | Hrubá stena vyrobená z rúrky | Vysokozáťažové a špeciálne vybavenie |
 ID 82,4 mm tenkostenný oceľový kryt motora s privarenými koncovými krytmi Oceľový plášť s hrúbkou 1,0 mm so zvarenými koncovými krytmi, integrovanými ložiskovými sedlami a axiálnym odvetrávaním na chladenie. Vyhovuje malému až stredne ťahanému škrupinovému oknu článku pre ručné aplikácie s ľahkými motormi. Zobraziť produkt →
Kde kontinuálne lisovanie vyhráva a kde nie
Kontinuálne lisovanie vyhráva na objeme, opakovateľnosti a nákladoch na diel a stráca na flexibilite a veľmi hrubých stenách. Vyberte si nesprávnu cestu a príznaky sú predvídateľné: nástroje, ktoré nikdy nedosiahnu hranicu rentability, alebo steny, ktoré sa trhajú bez ohľadu na to, ako je držiak polotovaru vyladený.
- Ročný objem sa pohybuje v šesťciferných číslach a dizajn je stabilný počas modelových rokov.
- Vnútorný priemer plášťa je vo vnútri okna ťahaného plášťa približne 29,6 až 160 mm.
- Náklady na diel a konzistentnosť medzi jednotlivými sériami prevyšujú rozpočet na nástroje.
- Konzoly, základne a opracované sedadlá budú dokončené v dome po lisovaní.
- Objemy sú nízke alebo sa geometria medzi revíziami stále pohybuje.
- Steny sú ťažké a ich priemery sú veľké, takže hlboké ťahanie dobre zvláda.
- Profil sa zhoduje s konštrukciou rúr lepšie ako plech.
- Na rýchlosti prototypu záleží viac ako na jednotkovej cene pri prvých objednávkach.
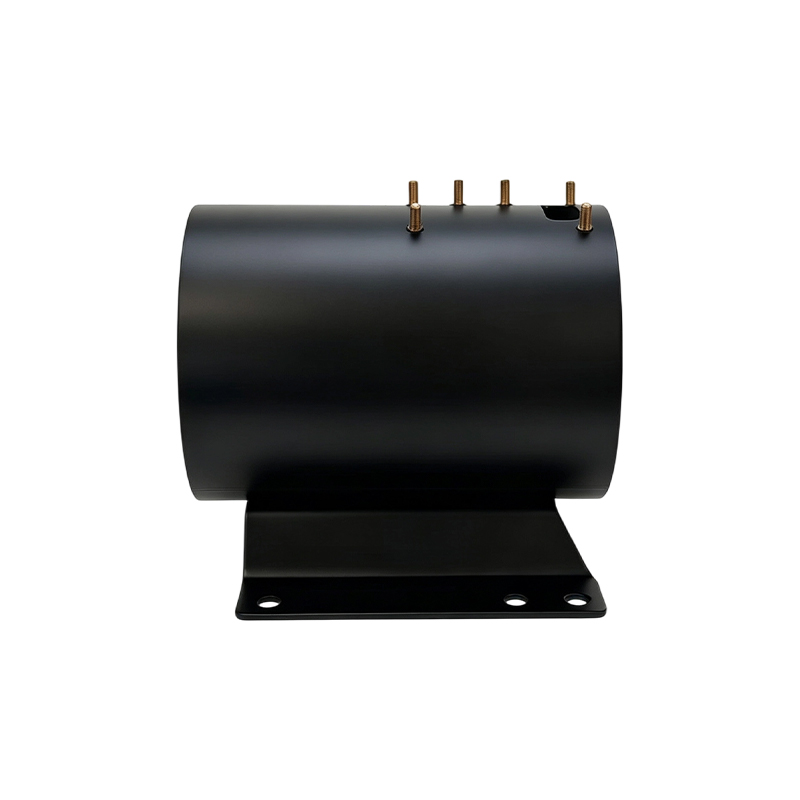
 Bezšvové oceľové teleso motora s ID 127 mm Toto puzdro je vyrobené z bezšvíkových oceľových rúr so stenou 7,9 mm a zvláda vysoký krútiaci moment a vibrácie tam, kde to ťahaný plech nedokáže. Vhodný príklad pre bod článku o hrubostenných konštrukciách za hranicami hlbokého ťahania. Zobraziť produkt →
Päť defektov, ktoré ničia kryty a ako sa linky bránia
Takmer každé preskúmanie šrotu na linke na ustajnenie končí tým istým piatim podozrivým a všetci sú kontrolovaní na úrovni matrice a krmiva, a nie chytení pri konečnej kontrole.
- Zvrásnenie príruby: tlak držiaka polotovaru a geometria ryhy držia prírubu naplocho; akonáhle vráska železo do steny, škrupina je šrot.
- Trhanie na polomere razníka: pomer ťahania je pre materiál príliš agresívny, takže opravou je ďalšia stanica preťahovania alebo mäkší polomer.
- Náušnica na ráfiku: anizotropia plechu zdvíha uši v pevných uhloch, takže plán matrice pridáva prídavok na orezávanie a ráfik sa čistí.
- Odpruženie a oválnosť po orezaní: geometria lisovnice je kompenzovaná a konečná kalibračná stanica obnovuje kruhovitosť vnútorného priemeru.
- Odlupovanie povlaku na pozinkovanom páse: tesné ohyby posuvu a trenie matrice odštiepi zinkovú vrstvu, takže polomer posuvu a mazanie sú kontrolované.
Keď hrúbka steny presahuje to, čo kresba pohodlne zvládne, úprimnou odpoveďou je zmeniť trasy, a nie tlačiť na plech; náš výroba krytu motora z oceľových rúrok sprievodca podrobne popisuje túto cestu.
Ako sa kvalifikovať dodávateľa kontinuálneho lisovania
Posudzujte procesný reťazec, nie jednotkovú cenu. Dodávateľ, ktorý outsourcuje matricu alebo obrábanie, odovzdá najdôležitejšie premenné niekomu, koho nemôžete skontrolovať, a cenový rozdiel sa zvyčajne znova objaví ako problémy s dopravou, dodacou dobou a toleranciou.
- Vlastné strojárstvo: opýtajte sa, kto navrhuje, reže a opravuje progresívnu matricu a ako rýchlo sa dá prestavať opotrebovaná stanica.
- Schopnosť lisovania a podávania: tonáž, veľkosť lôžka a servoposuvný systém rozhodujú o veľkostiach škrupín, ktoré môžu bežať rýchlosťou.
- Kompletná sekundárna reťaz: zváranie základov a držiakov, opracovanie čelných plôch a sediel ložísk a povrchová úprava pod jednou strechou odstraňujú hromadenie tolerancií.
- Kontrola za lisom: kruhovitosť, hrúbka steny a certifikácia materiálu sa kontroluje pomocou vhodných nástrojov, nielen posuvných meradiel.
- Množstvo dôkazov: skutočná kapacita, roky v procese a overiteľná zákaznícka základňa.
Náš vlastný závod prevádzkuje razenie, automatické zváranie, obrábanie a povrchovú úpravu v jednom toku. Jiangsu Yufeng Electric Co., Ltd. sa zameriava na výrobu krytov motorov už 40 rokov, podporuje zákaznícke programy s tímom inžinierov s priemerne viac ako 20-ročnými skúsenosťami a dodáva viac ako päť miliónov krytov ročne viac ako 50 výrobcom motorov. Puzdrá ako naše 140 mm puzdro s dvoma zváranými konzolami ukazujú, ako sa lisovanie a sekundárne zváranie spájajú do jedného produktu.
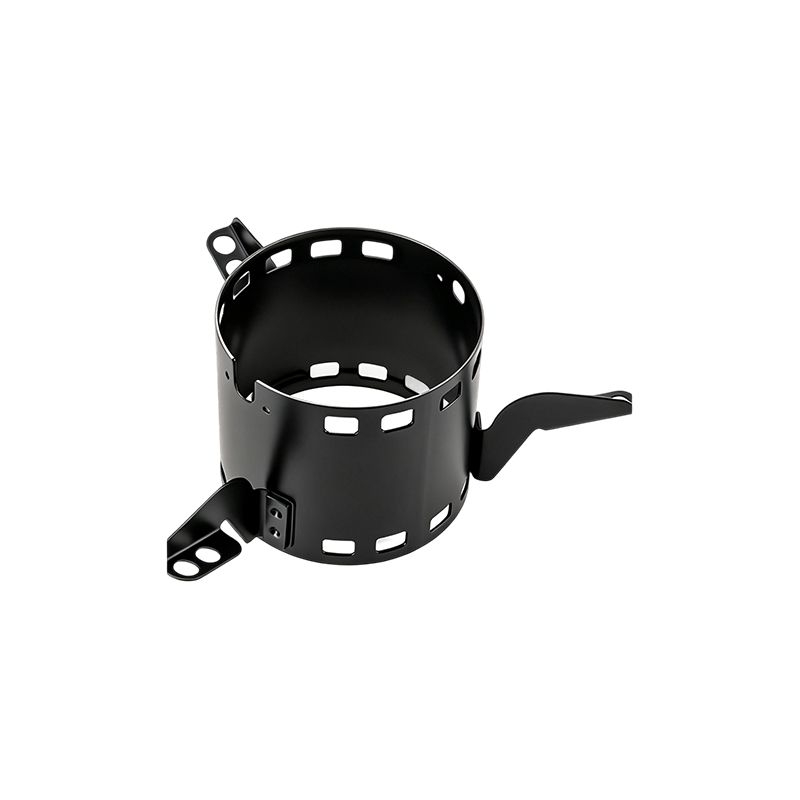
 ID 140 mm oceľový kryt motora s dvoma privarenými konzolami Ťahaná oceľová škrupina s povrchovou úpravou fosfátovaným práškovým nástrekom, utesnenými závitmi káblovej priechodky a dvoma privarenými montážnymi konzolami. Ilustruje pointu článku o kombinovaní razenia a sekundárneho zvárania do jednej dodávky. Zobraziť produkt →
Často kladené otázky
Aký rozsah veľkostí je vhodný pre kontinuálne lisovanie krytu motora?
Ťahané plechové škrupiny majú na našich linkách vnútorný priemer od cca 29,6 mm do 160 mm. Hrúbka steny a lisovacia tonáž navyše posúvajú prácu smerom k hrubostennej alebo rúrkovej konštrukcii, ktorú vyrábame vo vnútorných priemeroch až do 343 mm.
Ako sa kontinuálne razenie líši od razenia s prenosovou matricou?
Pri kontinuálnom razení pás nesie diel cez každú stanicu v jednej matrici. Pri transferovom lisovaní sa jednotlivé diely presúvajú medzi samostatnými matricami pomocou prstov alebo robotov. Nepretržité línie prebiehajú rýchlejšie na časť; prenosové linky zvládajú hlbšie ťahy a väčšie škrupiny.
Ktoré materiály sú najlepšie pre lisované kryty?
Oceľ valcovaná za studena je predvolená pre spotrebiče a priemyselné plášte. Nerez 304 sa hodí do umývacieho a korozívneho prostredia a galvanizovaný pás dobre beží, keď sa polomer podávania a mazanie riadia tak, aby chránili povlak.
Akú toleranciu mám očakávať na vnútornom priemere?
S úpravou veľkosti alebo žehlením zabudovaným do progresívnej matrice počítajte s kontrolou vnútorného priemeru v rozmedzí niekoľkých stotín milimetra. Tam, kde dizajn motora potrebuje viac, obrábanie po lisovaní nastaví ložiskové sedlá a čelné plochy na konečné rozmery.
 Previous