

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Úvod: Výber materiálu sa prehodnocuje
Keď celý priemysel prenasleduje „odľahčenie“ hliníkovými zliatinami, oceľ sa vracia – tenšia, pevnejšia a so zreteľnou výhodou uhlíkovej stopy. Toto nie je regresia, ale pokrok vo vede o materiáloch, poháňaný vývojom pokročilých vysokopevnostných ocelí (AHSS) a technológií presného tvárnenia.
Konvenčná múdrosť, že „oceľ je ťažká“, sa prevracia. So stupňami pevnosti v rozsahu od 780 MPa do 1 470 MPa, ktoré sú teraz komerčne dostupné, môže oceľ dosiahnuť konštrukčné návrhy, ktoré konkurujú alebo prevyšujú hliník v pomere hmotnosti a výkonu. Tento článok presahuje základné materiálové porovnania a zameriava sa na technický inflexný bod: prečo sa konverzácia o oceľových krytoch motorov zásadne zmenila.
Posun paradigmy: od „záložnej možnosti“ k „strategickej voľbe“
Meniaci sa priemyselný kontext
- Minulé vnímanie: Oceľ bola „lacná, ale ťažká“ alternatíva; hliník bol štandardom pre odľahčenie, najmä v automobilových aplikáciách.
- Súčasná realita: Emisie uhlíka počas životného cyklu sa stali kritickým ukazovateľom. Štúdie hodnotenia životného cyklu (LCA) podľa noriem ISO 14040/14044 teraz hodnotia výber materiálov od „od kolísky až po hrob“ vrátane štádií výroby, použitia a konca životnosti. Ukázalo sa, že dizajn AHSS vykazuje najlepšiu hranicu rentability založenú na kumulatívnom dopyte po energii a potenciáli globálneho otepľovania.
- Kľúčový vodič: Náhrady materiálov majú významný vplyv na celkovú uhlíkovú stopu vozidiel a recyklovateľnosť ocele poskytuje ďalšie environmentálne výhody na konci životnosti.
Paradox odľahčenia: Prečo môže oceľ konkurovať váhou
- Hlavná logika: Minimálna hrúbka steny je určená pevnosťou materiálu, nie hustotou.
- Pokrok materiálu: Mikroštruktúry AHSS sa vyvinuli z viacfázových typov s dominantným feritom na plne martenzitické alebo austenitové kompozície. Prvá generácia AHSS (DP, TRIP, CP, MS ocele) zvyčajne dosahuje medzu pevnosti v ťahu 0,5 – 1,6 GPa s predĺžením 5 – 30 %, zatiaľ čo ocele druhej generácie ako TWIP kombinujú vysokú pevnosť s predĺžením 45 – 70 %.
- Výhoda špecifickej pevnosti: Špecifická pevnosť ocele s vysokou pevnosťou sa môže rovnať alebo prekročiť konvenčné hliníkové zliatiny, čo umožňuje zníženie hrúbky, ktoré kompenzuje vyššiu hustotu ocele.
- Preukázaný výsledok: Tenkostenné oceľové konštrukcie krytu dosiahli zníženie hmotnosti pri zachovaní pevnosti porovnateľnej s hliníkovými alternatívami.
Kľúčové technické rozmery: inžinierska dekonštrukcia oceľových krytov
Dimenzia vedy o materiáloch: nad rámec označenia „oceľ“
Spektrum AHSS
- Dvojfázová (DP) oceľ: Úspešne bola vyvinutá vysokopevná DP oceľ s pevnosťou v ťahu až 1 500 MPa. Napríklad DP780 môže dosiahnuť hrúbku steny 1,2 mm nahrádzajúcu konvenčné 2,6 mm materiály pri zachovaní ekvivalentnej pevnosti.
- Oceľ s komplexnou fázou (CP): Boli predstavené ocele s komplexnou fázou s vysokým pomerom výťažnosti, ako sú HC660/780CP a HC900/1180CP, ktoré ponúkajú vynikajúce konštrukčné vlastnosti.
- Vysoko tvarovateľná DH oceľ: Bola uvedená na trh séria produktov z DH ocele s viacerými typmi povlakov, ktoré demonštrujú významné výhody v integrovanej výrobe zložitých komponentov a dielov „všetko v jednom“.
- Oceľ s vysokou expanziou otvorov (HE): Vyvinutý s vysokým pomerom rozťažnosti otvorov a vynikajúcimi ohybovými vlastnosťami pre aplikácie vyžadujúce výrazné tvarovanie.
- Bainitická feritová oceľ (TBF) s plasticitou indukovanou transformáciou: Kombinuje ultra vysokú pevnosť s vynikajúcou tvarovateľnosťou, hoci si vyžaduje osobitnú pozornosť krehnutiu tekutého kovu počas bodového zvárania.
- Oceľ kalená lisovaním: Technológia lisovania za tepla umožňuje vysokopevnostné diely s vynikajúcou geometrickou toleranciou napriek veľkým rozmerom. Ukázalo sa, že pri lisovaných oceliach potiahnutých hliníkom hrúbka interdifúznej vrstvy medzi 3 a 15 mikrónov koreluje s dobrými vlastnosťami pri používaní, najmä pri montáži bodového zvárania.
Logika výberu materiálu
- Rôzne aplikačné scenáre vyžadujú rôzne triedy ocele a prispôsobenie procesu.
- Pre aplikácie odolné voči korózii sa bežne používa galvanizovaná oceľ, hoci procesy hlbokého ťahania musia riadiť integritu zinkovej vrstvy, aby sa zabránilo odlupovaniu a zváraniu za studena.
Dimenzia výrobného procesu: Prelomy v technológii tvárnenia
Hlboké kreslenie a razenie
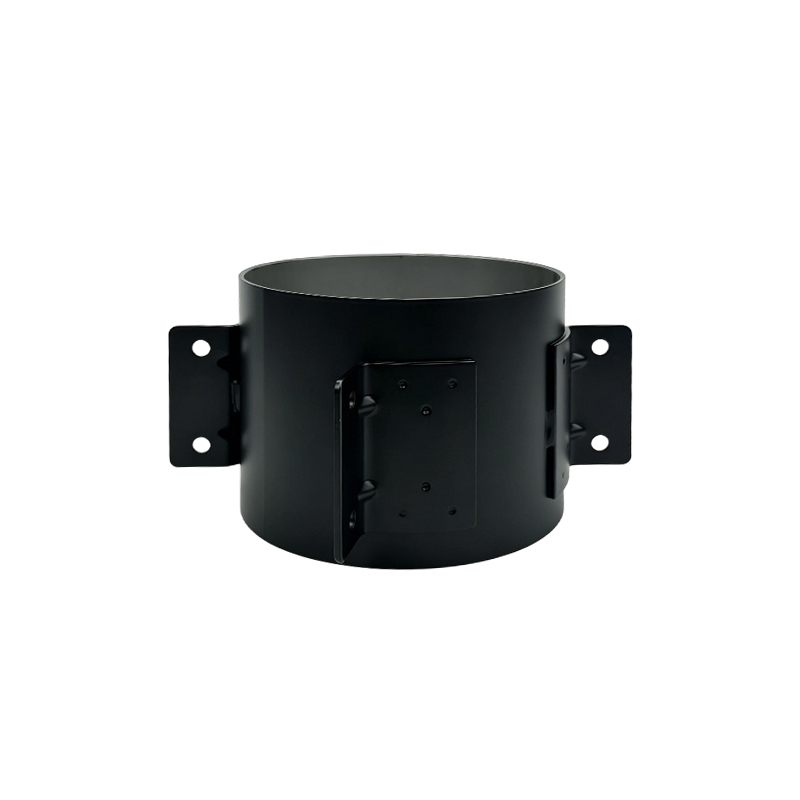
- Progresívne lisovacie linky sú inžinierske riešenia pre veľkosériovú výrobu krytov motorov. Tieto systémy transformujú ploché zvitky na hlboké, valcové škrupiny prostredníctvom nepretržitej objemovej výroby.
- Vysokopevnostná oceľ 590MPa tvárnenie je teraz vyspelou technológiou hromadnej výroby s výrobnou rýchlosťou ďaleko presahujúcou odlievanie.
- Kritické výzvy v hlbokom kreslení zahŕňajú:
- Odlupovanie pozinkovanej vrstvy: Hlboké ťahanie si vynúti dramatický plastický tok v plechu. Neadekvátne sploštenie materiálu alebo nedostatočné mazanie lisovníc okamžite odstráni zinkový povlak, čím sa zničí antikorózna bariéra a vytvorí sa zinkový prach, ktorý spustí ťažké zváranie za studena.
- Sústrednosť a rozmerové skreslenie: Vnútorný otvor a vonkajší priemer krytu motora vyžadujú sústrednosť na úrovni mikrónov, aby sa zaručila dynamická rovnováha počas prevádzky motora. Nepretržité ťahanie prináša masívne vnútorné napätie, ktoré spôsobuje pruženie, ktoré deformuje zaoblenie a deformuje spojovacie povrchy.
- Akumulácia rozstupu podávania: Progresívne matrice obsahujú viacero staníc. Vysokofrekvenčné ťahanie vytvára intenzívny odpor na oceľovom páse a okrajové preklzávanie počas podávania zmesí cez nástroj, čo spôsobuje interferenciu lisovnice a zošrotovanie dávky.
- Kompenzácia odpruženia: Na koncovej stanici progresívnej matrice rozdrvia operácie glejenia pri extrémnom tlaku fyzické odpruženie ocele, čím sa zablokuje konečná kruhovitosť a výška presne v rámci tolerancií podľa plánu.
Zváranie a montáž
- Bodové odporové zváranie je primárna metóda montáže komponentov AHSS. Krehkosť tekutého kovu počas bodového zvárania pokročilých vysokopevných ocelí však predstavuje významnú technickú výzvu.
- Pokroky vo výskume: Kritériá rizika LME založené na simulácii založené na lokálnom namáhaní hlavných komponentov boli stanovené. Zistilo sa, že úpravy geometrie elektród a doby zdržania po zváraní zmierňujú riziká LME.
- Prelomy v oceli TBF: Pokrok sa dosiahol pri zmierňovaní krehnutia tekutého kovu počas bodového zvárania TBF ocele, čo je rozhodujúce pre automobilové aplikácie.
- Technológia zváraného polotovaru na mieru: Laserové zváranie polotovarov s povlakmi na báze hliníka vyžaduje prípravu hrán odstránením časti kovového povlaku, aby sa odstránil hliník, ktorý by znečistil zvarový šev.
- Zostava lisovania za tepla: Vnútorné a vonkajšie rámy vyrobené lisovaním na mieru zvárané polotovary môžu byť zostavené bodovým zváraním do dutých objemov, ktoré poskytujú vynikajúcu odolnosť proti nárazu.
Spôsoby výroby krytov motorov
- Valcovanie a tvarovanie: Procesy valcovania ocele vytvárajú pásové oceľové profily zodpovedajúce prierezom krytu motora. Metódy kovania potom vytvárajú kruhový tvar, po ktorom nasleduje zváranie kruhového spoja.
- Vytláčanie za studena: Po zváraní je možné použiť vytláčanie za studena, aby sa zaručila sústrednosť kruhu a eliminovalo sa skreslenie spôsobené zváraním.
- Obrábanie: Konečné obrábacie operácie dokončujú výrobok, pričom operácie rezania premieňajú vytvorený kruh na dokončený kryt motora.
- Tvarovanie: Hydraulické tvarovacie formy vykonávajú konečné tvarovanie na zvarovom spoji, aby sa dosiahla konzistencia s požiadavkami na kruhovitosť krytu motora.
Povrchová úprava a ochrana
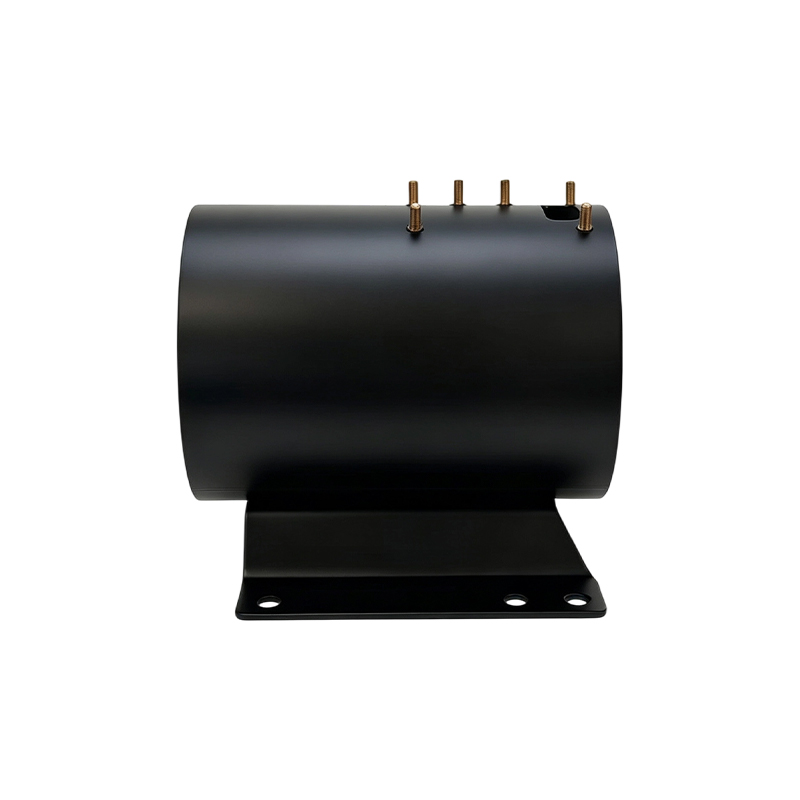
- Pozinkovaná oceľ je široko používaný pre aplikácie krytu motora vyžadujúce vynikajúcu odolnosť proti hrdzi, najmä v inteligentných domácich spotrebičoch.
- Ochrana proti korózii zostáva kritickým hľadiskom, pretože kryty motora pracujúce počas dlhšej doby sú náchylné na tvorbu hrdze, ktorá ovplyvňuje výkon motora a životnosť.
- Dvojplášťové dizajny boli vyvinuté na riešenie problémov s koróziou, pričom vnútorný plášť (často hliníkový) a vonkajší oceľový plášť poskytujú dvojitú ochranu a zároveň zlepšujú odvod tepla.
Design Engineering Dimension: Presný dizajn krytu
Požiadavky na rozmerovú presnosť
- Sústrednosť na mikrónovej úrovni je nevyhnutný na zaručenie dynamickej rovnováhy pri vysokorýchlostnej prevádzke motora.
- Kontrola tolerancie priemer krytu priamo ovplyvňuje vibrácie motora a akustický výkon.
- Zvládanie vnútorného stresu: Nepretržité ťahanie predstavuje masívne vnútorné napätie spôsobujúce pruženie, ktoré deformuje zaoblenie a deformuje spojovacie povrchy.
Pokročilé bytové štruktúry
- Dizajn viacdielneho krytu so zváranými alebo spájkovanými spojmi umožňujú zložité konfigurácie chladiacich kanálov. Jednotlivé diely je možné v miestach zvaru vzájomne spájať a vytvárať rúrkové chladiace kanály medzi vnútorným a vonkajším puzdrom.
- Prvky prenosu sily vložené ako obvodové uzavreté vlnité plechy tvoria chladiace kanály medzi vnútornou a vonkajšou vrstvou puzdra.
- Výstužné prvky (výstužné členy) môžu byť umiestnené na koncoch rúrkových vnútorných krytov na zvýšenie štrukturálnej integrity.
- Dizajn vnútorného krytu s dvojitou stenou umožňujú úplné uzavretie statora a minimalizujú tolerancie vzhľadom na ložiská.
- Vedenie chladiaceho kanála: Prúd kvapaliny môže byť na koncoch cievky vedený v axiálnom aj radiálnom smere, čím sa poskytuje väčšia chladiaca plocha a optimalizuje sa prenos tepla.
Dizajn odvodu tepla
- Integrácia chladiaceho rebra: Chladiace rebrá môžu byť vytvorené oddelene na vnútornom plášti paralelne s rotorom a následne zvarené.
- Tepelná väzba: Konce cievok môžu byť tepelne spojené s chladiacim krytom pomocou zapuzdrenej hmoty na optimalizáciu prenosu tepla.
- Dizajn priameho kontaktu: Vnútorný kryt je umiestnený čo najbližšie a/alebo priamo oproti statoru pre maximálnu účinnosť prenosu tepla.
- Integrované chladiace konštrukcie: Prvky na odvádzanie tepla vytvorené z plechových výstupkov môžu byť tvarované integrálne s puzdrom, aby sa zabezpečil účinný prenos tepla z ložísk.
Štrukturálna integrácia
- Hybridná konštrukcia plast-kov: Plastové prvky môžu byť tvarované do kovových konštrukcií v operáciách lisovania jedného spoja, pričom sa kombinuje pevnosť s flexibilitou konštrukcie pre podpery ložísk a uchytenie magnetov.
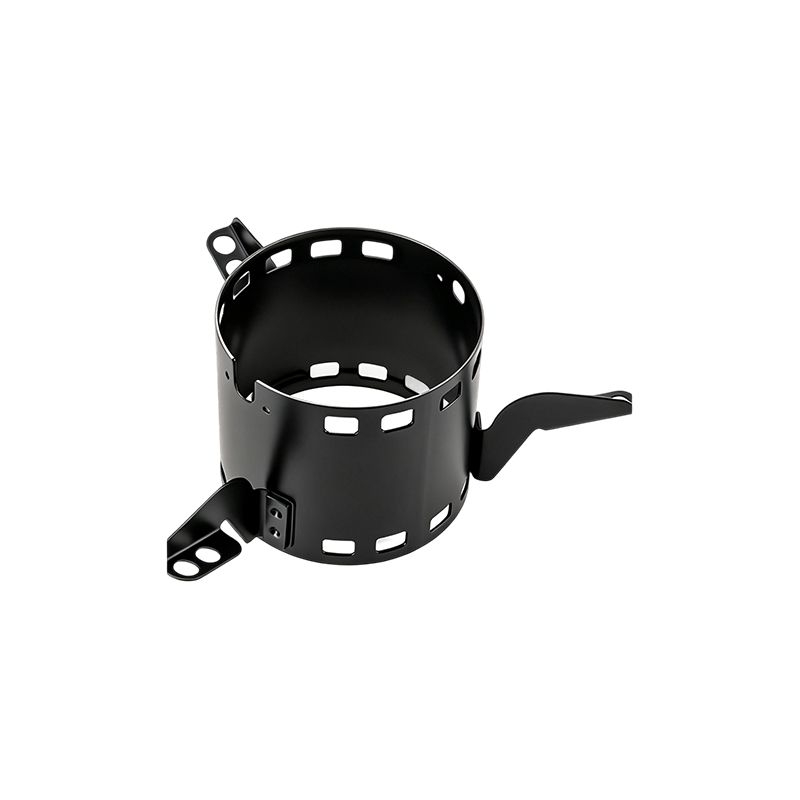
- Integrálna formácia výstupkov: Kovové úchytky na montáž môžu byť ohnuté priamo z kovového krytu na otvorených koncoch, čím sa eliminujú samostatné montážne komponenty.
- Vystuženie webu: Paralelne prebiehajúce pásy pozdĺž vnútorných alebo vonkajších povrchov zvyšujú pevnosť, zlepšujú tesnosť a montujú ďalšie prvky.
- Integrácia komponentov: Kryt motora a koncový kryt môžu byť integrované ako jeden kus, čím sa zníži počet montážnych krokov a zlepší sa konštrukčná integrita.
Diferenciácia aplikačného scenára: Nie je to binárna voľba „oceľ alebo hliník“.
Kategorizácia podľa prevádzkových podmienok
| Aplikačný scenár | Základné požiadavky | Oceľové puzdro Výhoda |
|---|---|---|
| EV trakčné motory | Odľahčená bezpečnosť pri náraze | AHSS umožňuje odľahčenie tenkej steny a zároveň spĺňa požiadavky na odolnosť proti vniknutiu a rozdrveniu |
| Priemyselné vysokovýkonné motory | Tuhosť konštrukcie Odolnosť voči vibráciám | Vysoká tuhosť a tlmiace vlastnosti ocele sú vynikajúce |
| Mikromotory pre spotrebiče | Presná odolnosť proti korózii | Pozinkovaná oceľ stamping delivers micron-level concentricity with excellent rust resistance |
| Elektrické motocyklové motory | Nákladová efektívnosť integrácie | Tvarovanie natiahnutých dosiek z nízkouhlíkovej ocele šetrí náklady na materiál a znižuje hmotnosť |
| Puzdrá na batérie | Odolnosť proti vniknutiu Trvanlivosť | Úspešne aplikovaný AHSS tretej generácie s veľkým predĺžením a vysokou pevnosťou |
Hybridné materiálové riešenia: Tretia cesta
- Dvojplášťová konštrukcia: Vnútorná hliníková vrstva (odvádzanie tepla) vonkajšia oceľová vrstva (štrukturálna ochrana) vyrovnáva tepelné hospodárenie a pevnosť konštrukcie.
- Kompozit oceľ-hliník: Kryt motora s oceľovou vonkajšou konštrukciou a hliníkovým vnútorným plášťom poskytuje ochranu proti korózii, odolnosť proti deformácii a účinný odvod tepla.
- Miestne posilnenie: Oceľové vložky v oblastiach s vysokou koncentráciou namáhania s ľahkými materiálmi inde.
- Modulárny dizajn: Oceľový rám kombinovaný s hliníkovým chladiacim plášťom alebo samostatnými chladiacimi kanálmi integrovanými do viacdielnych oceľových konštrukcií.
Súčasné technické prekážky a hranice výskumu
Výzvy na úrovni výroby
Problémy s hlbokým kreslením a tvarovaním
- Integrita pozinkovanej vrstvy: Hlboké ťahanie pozinkovanej ocele vytvára extrémne namáhanie zinkového povlaku. Neadekvátne sploštenie materiálu alebo slabé mazanie lisovnice okamžite odlupuje zinok, čím sa zničí bariéra proti hrdzi a vytvára sa zinkový prach, ktorý spúšťa zváranie za studena.
- Ovládanie odpružením: Oceľ s vyššou pevnosťou vedie k prísnejšiemu elastickému zotaveniu po tvárnení, čo kladie prísnejšie požiadavky na konštrukciu lisovnice a parametre procesu. Odpruženie výrazne ovplyvňuje následnú kvalitu zvárania.
- Akumulácia rozstupu podávania: Postupné lisovacie operácie s viacerými stanicami vytvárajú na oceľovom páse intenzívny odpor proti odporu. Okrajové klzné zlúčeniny naprieč nástrojom, čo spôsobuje rušenie matrice a katastrofické zošrotovanie dávky.
- Rozmerové skreslenie: Vnútorný otvor a vonkajší priemer vyžadujú sústrednosť na úrovni mikrónov. Nepretržité ťahanie prináša masívne vnútorné napätie spôsobujúce pruženie, ktoré deformuje zaoblenie.
Zváranie a montáž Issues
- Krehkosť tekutého kovu počas bodového zvárania: Komponenty AHSS sú citlivé na LME počas odporového bodového zvárania. Odpruženie výrazne ovplyvňuje tvorbu LME a na zmiernenie rizík sú potrebné špecifické úpravy parametrov (geometria elektród, čas zdržania).
- Správa interdifúznej vrstvy: Pri lisovaných oceliach potiahnutých hliníkom hrúbka interdifúznej vrstvy (ideálne 3–10 mikrónov) koreluje s kvalitou bodového zvaru. Laserové zváranie vyžaduje prípravu hrany na odstránenie hliníka, ktorý by znečistil zvarový šev.
- Obmedzenia procesného okna: Pri lisovaní veľkých dielov za tepla s veľkými rozdielmi v hrúbke musí procesné okno na dosiahnutie požadovanej mikroštruktúry a vlastností povlaku vyhovovať všetkým čiastkovým polotovarom.
Výskum hraníc
Vývoj materiálu
- Oceľ DP 1 500 MPa bol úspešne vyvinutý, čím sa rozširuje rozsah pevnosti dostupný pre odľahčovacie aplikácie.
- AHSS tretej generácie s veľkou ťažnosťou a vysokou pevnosťou je možné veľmi úspešne aplikovať na komponenty vyžadujúce tvárnosť aj odolnosť proti nárazu.
- Zmiernenie LME v TBF oceli : Boli dosiahnuté prelomy v zmierňovaní krehnutia tekutého kovu počas bodového zvárania TBF ocele, ktoré kombinuje ultra vysokú pevnosť s vynikajúcou tvarovateľnosťou.
Optimalizácia procesov
- Kritériá rizika LME založené na simulácii na kvantifikáciu a porovnanie rizík LME medzi rôznymi testami na základe lokálnych napätí hlavných komponentov.
- Razenie za tepla na mieru zváraných prírezov umožňuje veľmi vysoko pevné diely s optimalizovanou odolnosťou v rôznych oblastiach a veľmi dobrou geometrickou toleranciou napriek veľkým rozmerom.
- Patch technológia: Oceľové záplaty vytvrdzované lisovaním poskytujú veľmi lokálne vystuženie väčších dielov, čím optimalizujú pevnosť a rozloženie hrúbky pri zachovaní nízkej celkovej hmotnosti a nákladov.
Výskum hodnotenia životného cyklu
- LCA od kolísky do hrobu podľa noriem ISO 14040/14044 porovnáva základné konštrukcie ocele s alternatívami AHSS, hliníka a uhlíkových vlákien.
- Analýza zlomovej vzdialenosti: Dizajn AHSS vykazuje najlepšiu dosiahnuteľnú vzdialenosť na základe kumulatívnej spotreby energie a potenciálu globálneho otepľovania do vzdialenosti 150 000 km.
- Výhoda recyklácie: Zatiaľ čo dizajn uhlíkových vlákien môže mať počas životného cyklu vyššie hodnoty CED a GWP, výsledkom sú najväčšie úspory vďaka recyklácii odpadového materiálu. Hliníkové konštrukcie vykazujú najnižšie CED a GWP z hľadiska životného cyklu pri 150 000 km.
- Faktory citlivosti: Najväčší vplyv na celkové CED a GWP ľahkých konštrukcií má celoživotná jazdná vzdialenosť a miera recyklácie materiálu.
Procesná integrácia a kontrola
- Presnosť tvarovania a veľkosti: Veľkotonážne kalibračné operácie na konečných staniciach progresívnych lisovníc rozdrvia fyzické odpruženie, aby zablokovali konečnú kruhovitosť a výšku v rámci tolerancií plánu.
- Hydraulické vytláčanie za studena: Po zváraní môže extrúzia za studena pri normálnych teplotách stlačiť celý kruh, aby sa eliminovala deformácia spôsobená zváraním.
- Viacstupňové spôsoby tvarovania: Pri zložitých geometriách krytu motora môžu byť potrebné viaceré kroky tvárnenia s medzižíhaním, aby sa dosiahli konečné rozmery bez zlyhania materiálu.
Historický kontext a vývoj priemyslu
Od liatiny po konštrukciu oceľového plechu
- Historický prechod: Kryty motorov s čiastočným výkonom majú vo veľkej miere konštrukciu z oceľových plechov. Oceľové motory ponúkajú v porovnaní s liatinovými konštrukciami výhody úspory materiálu a hmotnosti.
- Vývoj procesu: Skorá výroba krytu motora z oceľových dosiek si vyžadovala výskum procesov tvarovania a rozsiahle procesné experimenty.
- Trhové faktory: Posun smerom k oceľovým krytom bol spôsobený potrebou ľahších a materiálovo efektívnejších konštrukcií motorov, najmä v aplikáciách, kde zníženie hmotnosti znamená úsporu energie.
Súčasná priemyselná krajina
- Technológia tvárnenia oceľového plechu výrazne dozrela, s hlbokým ťahaním a progresívnymi lisovacími linkami umožňujúcimi veľkosériovú výrobu s konzistentnou kvalitou.
- Náter a povrchová úprava pokroky riešili historické problémy s koróziou, pričom galvanizovaná oceľ sa stala štandardom pre mnohé aplikácie.
- Viacmateriálové prístupy sú čoraz bežnejšie, pričom sa uznáva, že žiadny jednotlivý materiál nie je optimálny pre všetky požiadavky na kryt motora.
Záver: Druhá krivka oceľových krytov motora
- Hlavný úsudok: Oceľové kryty motorov nie sú „tradičnou“ voľbou, ale materiálom, ktorý zažíva technologicky poháňanú obnovu, ktorú umožnil vývoj AHSS a technológie presného tvárnenia.
- Kľúčové hnacie faktory: Konvergencia troch trendov – regulácie emisií uhlíka, pokroky v materiáloch AHSS (pokrývajúce stupne pevnosti od 780 do 1 470 MPa) a prelomové technológie presného tvárnenia – vytvorili jedinečné okno príležitostí.
- Technická diferenciácia: Na rozdiel od hliníka, ktorý ponúka prirodzené odľahčenie, oceľ poskytuje cestu k odľahčeniu prostredníctvom optimalizácie pevnosti so špecifickou pevnosťou porovnateľnou alebo prevyšujúcou konvenčné hliníkové zliatiny.
- Výrobná zrelosť: Progresívne lisovacie linky, lisovanie za tepla a pokročilé technológie zvárania dosiahli výrobnú pripravenosť na výrobu veľkoobjemových krytov oceľových motorov.
- Výhoda životného cyklu: Recyklovateľnosť ocele a priaznivý profil LCA ju robia čoraz atraktívnejšou, keďže sa sprísňujú predpisy o udržateľnosti, pričom dizajny AHSS vykazujú najlepšiu hranicu rentability pre vplyv na životné prostredie.
- Výhľad do budúcnosti: Oceľ bude existovať spolu s hliníkom v rastúcich segmentoch, ako sú kryty batérií a kryty trakčných motorov EV. Ide o vzájomné dopĺňanie sa, nie o nahradenie, pričom rozhodnutia o materiáli sú optimalizované na základe špecifických prevádzkových podmienok a požiadaviek na uhlíkovú stopu.
- Odporúčanie pre inžinierov: Posunúť sa za hranice myslenia „oceľ = ťažký“. Preformulujte problém výberu materiálu ako optimalizáciu systému založenú na výkone celého životného cyklu, realizovateľnosti výroby a nákladoch. Keďže AHSS teraz ponúka pevnosť v ťahu až do 1 500 MPa a tvárnosť porovnateľnú s triedami s nižšou pevnosťou, oceľ nie je len životaschopnou možnosťou – je často optimálnou voľbou pre aplikácie vyžadujúce pevnosť, odolnosť a udržateľnosť.
 Previous