

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Uvoľnite prídržné skrutky na motore, ktorý pri uvedení do prevádzky vibruje, a pod každú nohu zasuňte spáromer. Ak sa jedna noha otvorí o 0,05 mm alebo viac, rám sa ohne pri každom utiahnutí skrutiek a otvor, ktorý nesie ložisko, stratí kruhovitosť. To je deformácia krytu motora v jeho najbežnejšej forme poľa a zriedka je to chyba samotného motora: o výsledku sa rozhodlo skôr na ťažnom lise, zváracom zariadení a vyvrtávacom stroji.
Tento článok mapuje, odkiaľ pochádza deformácia krytu, prečo niekoľko stotín milimetra rozhoduje o životnosti motora a ktoré konštrukčné a procesné voľby bránia tomu, aby sa oceľový kryt vytlačil počas konečnej montáže.
Čo vlastne znamená deformácia krytu motora
Deformácia krytu motora je akákoľvek odchýlka krytu od jeho zamýšľanej geometrie a prichádza v dvoch formách, ktoré sa po zložení motora správajú veľmi odlišne.
Deformácia krytu motora: akákoľvek merateľná odchýlka krytu motora od jeho špecifikovanej geometrie, vrátane kruhovitosti otvoru, sústrednosti drážky, rovinnosti príruby a koplanarity pätky, spôsobená výrobným namáhaním, montážnym zaťažením alebo prevádzkovými podmienkami.
Rozdiel, ktorý je v praxi dôležitý, je elastický a plastový. Elastickéká deformácia zmizne, keď zaťaženie zmizne; plastická deformácia je zablokovaná. Puzdro sa môže po opracovaní dokonale zmerať a po zatlačení statora sa stále vyrovná, pretože uloženie s presahom poháňa trvalé sťahovanie troch lalokov do otvoru.
Elastic
Obnovuje sa po uvoľnení záťaže. Typické prípady: ohýbanie mäkkej pätky pri zaťažení skrutkou, upínací tlak počas obrábania, tepelný nárast v prevádzke.
Skrytá cena: kým to vydrží, deformuje vonkajší krúžok ložiska a posúva vzduchovú medzeru.
Plastové
Trvalé. Typické prípady: privarená oválnosť, ťahané odpruženie plášťa, kontrakcia otvoru z príliš veľkého uloženia statora.
Skryté náklady: chyba zostáva počas životnosti motora a nedá sa odstrániť.
Štyri stupne, kde deformácia krytu motora vstupuje do dielu
Deformácia vstupuje do oceľového krytu v štyroch bodoch: ťahanie, zváranie, obrábanie a montáž. Každá zanecháva na vývrte iný podpis a každá má osvedčené protiopatrenie.
Hlboké ťahanie zanecháva zvyškové napätie a škrupina sa oválne pruží späť, keď sa materiál uvoľňuje, zvyčajne 0,10 až 0,25 mm od celkovej hodnoty indikátora. Zváracie pätky, konzoly a svorkovnice dodávajú teplo a zdržanlivosť; neopatrná sekvencia prehne rám alebo vytiahne otvor o 0,15 až 0,40 mm. Obrábanie prispieva prostredníctvom rezných a upínacích síl na tenkých stenách, a preto je viac ako popis tolerancie dôležitý materiál na konečnú úpravu a stratégia upínania. Montáž je posledným vstupným bodom: uloženie s presahom statora sťahuje vŕtanie a nerovné pätky ohýbajú rám pri zaťažení skrutkou.
| Etapa | Typický podpis | Typická magnitúda (TIR) | Protiopatrenie prvej línie |
| Hlboká kresba | Oválna škrupina z pružiny | 0,10 až 0,25 mm | Dizajn matrice a ovládanie držiaka polotovaru |
| Zváranie | Oválnosť vývrtu a rámová mašľa | 0,15 až 0,40 mm | Symetrická postupnosť a pevné upínacie prvky |
| Obrábanie | Tenkostenný priehyb pod svorkami | 0,02 až 0,10 mm | Dokončiť vŕtanie ako posledné, mäkké čeľuste |
| Montáž | Trojlaloková kontrakcia vývrtu | 0,02 až 0,06 mm | Správne rušenie a primeraná stena |
Poznámka k predajni
Puzdrá vyvŕtané po každom zváraní dôsledne držia kruhovitosť niekoľkonásobne pevnejšie ako škrupiny vyvŕtané pred navarením pätiek. Sequence kupuje väčšiu presnosť, než kedy bude popis s prísnejšou toleranciou.
Prečo pár stoviek milimetra rozhoduje o životnosti motora
Malé chyby geometrie sa premieňajú priamo na elektrické a mechanické straty, pretože vzduchová medzera je úzka a uloženie ložiska je presné.
Malý alebo stredný motor zvyčajne poháňa vzduchovú medzeru 0,25 až 0,5 mm a prax zarovnania udržuje excentricitu statickej vzduchovej medzery blízko 10 percent medzery alebo menej. Neguľaté vŕtanie tlačí stator a rotor mimo stred, čo vytvára nevyvážený magnetický ťah, vibrácie a hluk. Mechanicky zdeformované puzdro roznáša napätie okolo vonkajšieho krúžku ložiska nerovnomerne; pri nepretržitom vysokom zaťažení sa krúžok deformuje, je horúci a skoro sa unaví. Opravy v teréne bežne sledujú hluk ložísk späť k ohnutému rámu alebo mäkkej nohe, a nie k samotnému ložisku.
0,25-0,5 mm
Typická vzduchová medzera v malých a stredných motoroch
10%
Spoločný strop pre statickú excentricitu vzduchovej medzery
0,05 mm
Mäkký limit chodidla predtým, ako zaťaženie skrutky ohne rám
0,02 mm
Cieľ kruhovitosti na vŕtanom kryte
Krutosť vývrtu cez proces, 120 mm vŕtanie, 1,5 mm stena
Ako výrobcovia kontrolujú deformáciu krytu motora v oceľových krytoch
Kontrola deformácie sa získava na troch miestach: štruktúra, postupnosť procesu a overenie. Kryt navrhnutý tuhý, zváraný v správnom poradí a vyvŕtaný posledný zostáva okrúhly; opačné poradie sa zriedka obnoví.
Štruktúra je na prvom mieste, pretože tuhosť v ohybe stúpa strmo s hrúbkou steny. Rámy s vysokým zaťažením preto prechádzajú z tenkých ťahaných škrupín na hrubostenné konštrukcie s plnou základňou:
 Ťažkostenný kryt motora s vnútorným priemerom 260 so základňou Táto oceľová skriňa motora s ťažkými stenami má vnútorný priemer 260 mm, výšku 360 mm a hrúbku materiálu 5 mm, čo ponúka extrémne vysokú... Zobraziť produkt →
Konštrukcia na báze rúrok posúva rovnakú myšlienku ďalej. Polotovar z bezšvíkovej oceľovej rúry sa začína zaobliť, takže pred dokončením vŕtania je potrebná menšia korekcia. náš Sprievodca výrobou krytu motora z oceľových rúrok pre kupujúcich prechádza touto trasou krok za krokom, vrátane výberu steny a očakávaní tolerancie.
 Skriňa motora s vnútorným priemerom 127 Tento kryt motora je precízne vyrobený z vysokokvalitných bezšvíkových oceľových rúrok. S vnútorným priemerom 127 mm a hrúbkou steny 7,9 mm poskytuje presné... Zobraziť produkt →
Vyvŕtajte posledný, zmerajte kruh a zvyšok procesu ochráni geometriu, za ktorú ste už zaplatili.
- Zvárajte skôr, ako sa nudíte. Dokončovacie obrábanie prichádza po každom tepelnom kroku, pričom otvor je počas zvárania držaný v pevnom upevnení.
- Uvoľnite stres tam, kde to má význam. Symetrické sekvencie zvarov a na ťažkých profiloch uvoľnenie napätia pred konečným rezom.
- Jemne upnite. Mäkké čeľuste a viacbodová podpora bránia tenkým stenám pri obrábaní.
- Merajte kruhovitosť, nielen priemer. Kontroly vzduchomeru alebo zástrčky v niekoľkých axiálnych hĺbkach zachytávajú oválnosť, ktorú dvojbodový mikrometer odčítava ako dobrú.
Čo špecifikovať a skontrolovať predtým, ako sa kryty dostanú na vašu linku
Vložte geometriu a metódu merania do nákupnej špecifikácie a potom ich overte pri vstupnej kontrole. Dvaja kupujúci, ktorí si objednávajú rovnaký nominálny diel, môžu vidieť veľmi odlišné výsledky poľa v závislosti od toho, čo výkres skutočne riadi.
Špecifikujte kruhovitosť otvoru ako celkovú hodnotu indikátora, zvyčajne 0,02 až 0,03 mm na dokončených otvoroch a koplanaritu pätky do 0,05 mm. Na výkrese pomenujte metódu merania: meradlo vzduchu alebo súradnicové meranie v troch axiálnych hĺbkach, nie jedna dvojbodová kontrola priemeru. Potom vykonajte štyri praktické kontroly každej šarže:
- Zmerajte kruhovitosť vývrtu v troch axiálnych hĺbkach a zaznamenajte namerané hodnoty.
- Skontrolujte koplanaritu pätky na povrchovej platni s nezaťaženým krytom.
- Skúšobne stlačte stator a zaznamenajte krivku sily; stúpajúce špičky niesli riziko kontrakcie.
- Pri inštalácii skontrolujte, či každá noha sedí v rozmedzí 0,05 mm pred konečným uťahovacím momentom.
Montážna konštrukcia si zaslúži rovnakú pozornosť, pretože konzoly a flexibilné prvky rozhodujú o spôsobe zaťaženia dráhy do rámu. Puzdro s navrhnutými ohybnými bodmi absorbuje montážne napätie namiesto toho, aby ho prenášalo do otvoru:
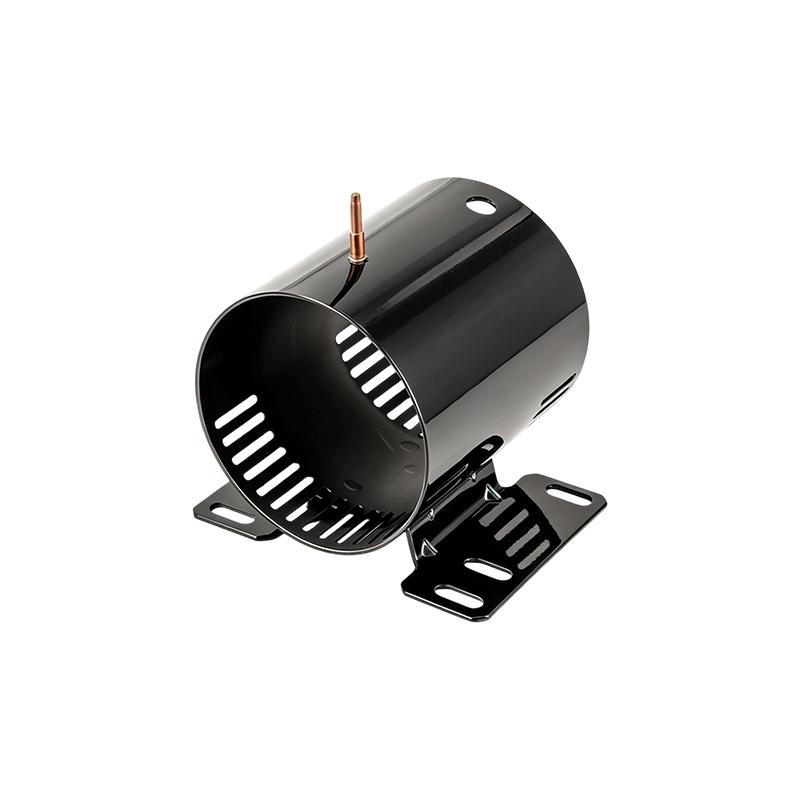
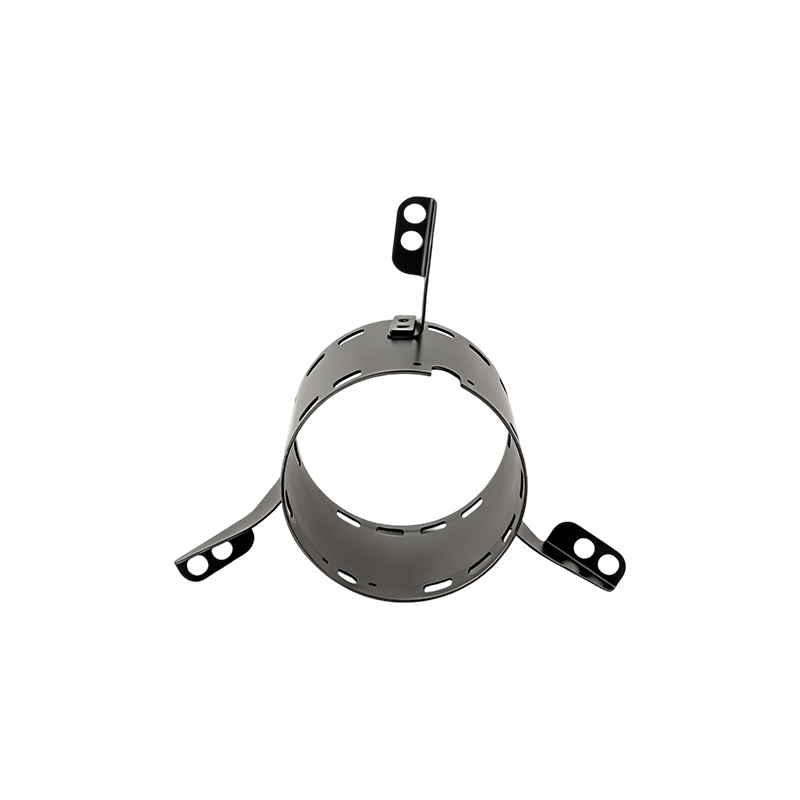 Oceľový kryt motora s vnútorným priemerom 120 s tromi pružnými konzolami Tento oceľový kryt motora sa vyznačuje precíznou konštrukciou s vnútorným priemerom 120 mm, výškou 105 mm a hrúbkou steny 1,5 mm, čím sa dosahuje kompaktný l... Zobraziť produkt →
Ak je v hre niekoľko konštrukcií, porovnajte možnosti steny, základne a konzoly v rámci štandardu rad oceľových krytov motora pred uzamknutím výkresu.
Zaobchádzajte so zaoblením ako s výsledkom procesu, nie s prianím kresby. V spoločnosti Jiangsu Yufeng Electric Co., Ltd. prebieha razenie, zváranie, obrábanie a kontrola v jednom závode, vďaka čomu je sekvenčná kontrola vynútiteľná a riziko deformácie je mimo vašej linky.
Často kladené otázky o deformácii krytu motora
Je možné opraviť zdeformovaný kryt motora?
Elastické príčiny môžu: podloženie chodidiel a postupné opätovné točenie zvyčajne odstráni mäkkú deformáciu chodidla. Plastická deformácia diery si vo všeobecnosti vyžaduje opätovné opracovanie alebo výmenu, pretože diera, ktorá je viac ako niekoľko stotín milimetra mimo zaoblenia, bude udržiavať vonkajší krúžok ložiska v činnosti po zvyšok životnosti motora.
Zastaví vždy hrubšia stena deformáciu?
Hrúbka veľmi pomáha, pretože tuhosť v ohybe sa zmenšuje približne na kocku hrúbky steny, ale neospravedlňuje to zlú prax. Hrubé puzdro zvarené v nesprávnom poradí alebo zovreté neopatrne sa môže stále vychýliť. Konštrukcia s ťažkými stenami a rúrkami poskytuje svoj plný úžitok iba vtedy, keď je spárovaná s postupnosťou zvarov a dokončovaním vyvrtávaním.
Je deformácia vždy chybou výrobcu krytu?
Nie. Inštalácia mäkká pätka, príliš utiahnuté montážne skrutky, napätie potrubia a tepelné cyklovanie – to všetko deformuje kryty, ktoré opustili továreň v špecifikáciách. To je dôvod, prečo kontroly mäkkej nohy patria do procesu inštalácie a preto sú prichádzajúce kontroly kruhovosti dôležité na oboch stranách.
Ktorá konštrukcia najlepšie odoláva deformácii?
Pri rámoch s vysokým zaťažením a väčšími rámami najlepšie držia geometriu telesá z hrubostennej ocele a puzdier na báze rúr a nerezové verzie 304 prinášajú rovnakú tuhosť tam, kde sa vyžaduje aj odolnosť proti korózii. Prispôsobte štruktúru dráhe zaťaženia a nekupujte len hrúbku.
 Previous